Retos logísticos al mover producción al Sudeste Asiático

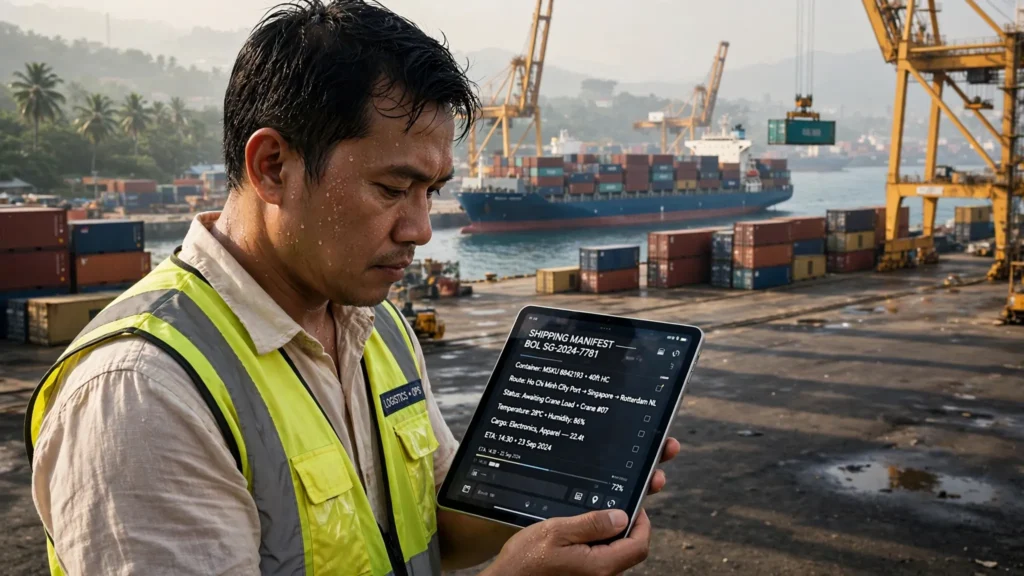
Los retos logísticos al mover la producción al sudeste asiático van mucho más allá de elegir una fábrica con un coste laboral competitivo. La decisión modifica rutas de abastecimiento, plazos, necesidades de inventario, procesos aduaneros, control de calidad y capacidad de respuesta ante una interrupción. Un traslado puede reducir el precio de fabricación y, al mismo tiempo, aumentar el coste total o el riesgo de servicio si la red no se rediseña.
La evaluación debe realizarse por país, zona industrial, proveedor, producto y mercado de destino. Vietnam, Tailandia, Indonesia, Malasia, Camboya, Filipinas y Singapur ofrecen perfiles industriales y logísticos diferentes; tampoco una misma realidad portuaria o de transporte terrestre se aplica por igual a todas sus regiones. El objetivo no es identificar un destino universalmente mejor, sino determinar qué configuración ofrece un equilibrio viable entre coste, capacidad y continuidad.
- Qué implica realmente mover producción al Sudeste Asiático
- Los principales retos logísticos de la relocalización
- Riesgos de proveedores, calidad y cumplimiento comercial
- Cómo evaluar el coste total y el impacto en inventario
- Plan de transición para reducir el riesgo operativo
- Preguntas clave antes de decidir
- Conclusión
Qué implica realmente mover producción al Sudeste Asiático
Trasladar producción al Sudeste Asiático supone rediseñar una cadena de suministro, no solo sustituir un proveedor. La empresa debe comprobar cómo llegarán los componentes a la nueva planta, cómo saldrá el producto terminado, dónde se almacenará y qué ocurrirá si una ruta, un puerto o un subproveedor deja de operar con normalidad.
La estrategia puede adoptar formas distintas. Un traslado total reemplaza una ubicación de fabricación por otra; una diversificación incorpora capacidad adicional en la región; y un enfoque de China+1 mantiene parte de la producción o del aprovisionamiento en China mientras desarrolla una alternativa en otro país asiático. Cada modelo distribuye de forma diferente los costes, el conocimiento industrial y la exposición al riesgo.
- Origen de componentes: una fábrica nueva puede seguir dependiendo de piezas, moldes, materias primas o equipos procedentes de China u otros países.
- Conectividad de salida: la distancia entre la planta, el puerto marítimo, el aeropuerto y los centros de consumo afecta al plazo real puerta a puerta.
- Capacidad operativa: no basta con que exista oferta industrial; deben validarse la capacidad disponible, la estabilidad del proceso y la gestión de subproveedores.
- Cumplimiento comercial: el origen de la mercancía, la clasificación arancelaria y los requisitos del mercado de destino pueden cambiar con la nueva configuración.
Por ello, el ahorro en fábrica debe analizarse junto con el transporte interno, los fletes, los aranceles, el inventario adicional y el coste de una posible interrupción. La relocalización solo mejora la resiliencia si reduce una dependencia relevante sin crear otra concentración difícil de gestionar.
Los principales retos logísticos de la relocalización
Los principales obstáculos aparecen en la conexión entre proveedores, planta, nodos de transporte y mercados finales. En una cadena de suministro asiática, una ubicación industrial aparentemente atractiva puede perder competitividad si requiere movimientos terrestres complejos, consolidaciones frecuentes o acceso limitado a rutas adecuadas para el volumen y el tipo de mercancía.
Infraestructura y conectividad de la planta
La infraestructura logística del Sudeste Asiático no es homogénea. La cercanía de una planta a un puerto marítimo, a un aeropuerto de carga o a una red vial fiable puede tener más impacto operativo que el país elegido en términos generales. También importa la disponibilidad de almacenes, terminales, equipos de manipulación, transporte local y operadores con experiencia en el producto.
Antes de seleccionar una zona industrial, conviene mapear el recorrido físico completo: proveedores de componentes, planta, almacén de consolidación, puerto o aeropuerto, punto de entrada en destino y centro de distribución regional. Este análisis permite detectar transbordos, trayectos terrestres vulnerables, restricciones de capacidad y puntos donde la mercancía puede perder visibilidad.
Capacidad de transporte y volatilidad de costes
La congestión portuaria, la disponibilidad de equipos, los cambios de itinerario y la capacidad de transporte terrestre pueden alterar plazos y costes sin que el precio de fabricación cambie. La carga marítima suele ser adecuada para volúmenes previsibles, pero requiere una planificación compatible con sus tiempos de tránsito. El transporte aéreo puede resolver urgencias o productos de alto valor, aunque no debe convertirse en la solución habitual a una planificación deficiente.
La comparación debe considerar rutas marítimas, aéreas y multimodales según el producto y el mercado. Para abastecer clientes en ASEAN puede ser razonable consolidar desde un centro de distribución regional; para servir Europa o América, el peso del flete internacional, los puertos de salida y la regularidad de los servicios adquieren mayor relevancia.
Visibilidad, coordinación y control de la cadena
La complejidad aumenta cuando los componentes siguen llegando desde varios países asiáticos y el producto terminado se exporta a otro continente. Sin datos coherentes sobre pedidos, producción, embarques y stock, es difícil distinguir un retraso puntual de un problema estructural. La integración entre ERP, WMS y los sistemas del operador logístico 3PL debe permitir seguir hitos críticos, no solo registrar la salida de la mercancía.
- Dependencia de un único puerto, transportista, proveedor o corredor terrestre.
- Desajustes entre el calendario de llegada de componentes y el plan de producción.
- Falta de capacidad de almacenamiento cerca de la planta o del nodo de exportación.
- Información tardía sobre cambios de itinerario, retenciones o incidencias documentales.
- Costes adicionales por recargos, seguros, manipulación o expediciones urgentes.
El reto no consiste en eliminar toda variabilidad, sino en identificar dónde se concentra y diseñar alternativas realistas antes de asignar volúmenes críticos.
Riesgos de proveedores, calidad y cumplimiento comercial
La viabilidad logística depende tanto de la madurez del proveedor como de la infraestructura externa. Un proveedor puede ofrecer un precio competitivo y, sin embargo, carecer de control sobre sus subproveedores, de trazabilidad de materiales o de capacidad para absorber cambios de demanda. Esas debilidades terminan trasladándose a los plazos de entrega, la calidad y el coste de gestión.
Homologación y desarrollo de proveedores
La homologación debe comprobar la capacidad efectiva, no solo la declarada. Conviene revisar qué materiales y procesos controla directamente el fabricante, qué actividades subcontrata, cuáles son sus fuentes de materias primas y cómo respondería ante una falta de suministro, una avería o una variación brusca de pedidos.
Antes del ramp-up, las especificaciones técnicas y de embalaje deben estar documentadas y entendidas por todas las partes. También deben definirse inspecciones, criterios de aceptación, control de cambios, identificación de lotes y mecanismos de escalado cuando aparezca una no conformidad. La trazabilidad permite aislar un problema sin bloquear innecesariamente todo el inventario disponible.
- Auditoría de capacidad productiva, procesos críticos y subproveedores.
- Pruebas de muestra, producción inicial y embalaje para transporte internacional.
- Plan de calidad con responsables, puntos de control y tratamiento de incidencias.
- Validación de la capacidad de almacenar, consolidar y despachar el volumen previsto.
- Plan de continuidad del proveedor y alternativa para componentes críticos.
Aduanas, origen y requisitos regulatorios
Las aduanas y el comercio internacional deben revisarse producto por producto y mercado por mercado. La clasificación arancelaria, el país de origen, el etiquetado, las certificaciones, las licencias y la documentación de exportación e importación pueden condicionar el coste y la posibilidad misma de comercializar la mercancía.
Los acuerdos comerciales no deben darse por supuestos. Para acceder a un tratamiento arancelario determinado pueden aplicarse reglas de origen específicas, vinculadas a la transformación realizada, a la procedencia de los materiales o a requisitos documentales. Un cambio de planta no garantiza por sí solo que el producto adquiera el origen comercial esperado.
Esta revisión exige validación especializada cuando intervengan requisitos regulatorios, fiscales o aduaneros complejos. El equipo de compras no debería cerrar una decisión de abastecimiento sin confirmar la documentación que el proveedor puede emitir de forma consistente y verificable.
Responsabilidades logísticas y contractuales
Los Incoterms aclaran la distribución de obligaciones en el transporte, pero no sustituyen un acuerdo operativo detallado. El contrato debe establecer quién reserva el transporte, quién asume seguros, cómo se gestiona una demora, qué nivel de servicio se espera y qué información debe compartir cada parte.
También es recomendable acordar los plazos de aviso ante cambios de producción, condiciones para expediciones urgentes, tratamiento de mercancía rechazada y proceso de resolución de incidencias. Una responsabilidad ambigua suele aparecer demasiado tarde: cuando un embarque se retrasa o una partida queda retenida.
Cómo evaluar el coste total y el impacto en inventario
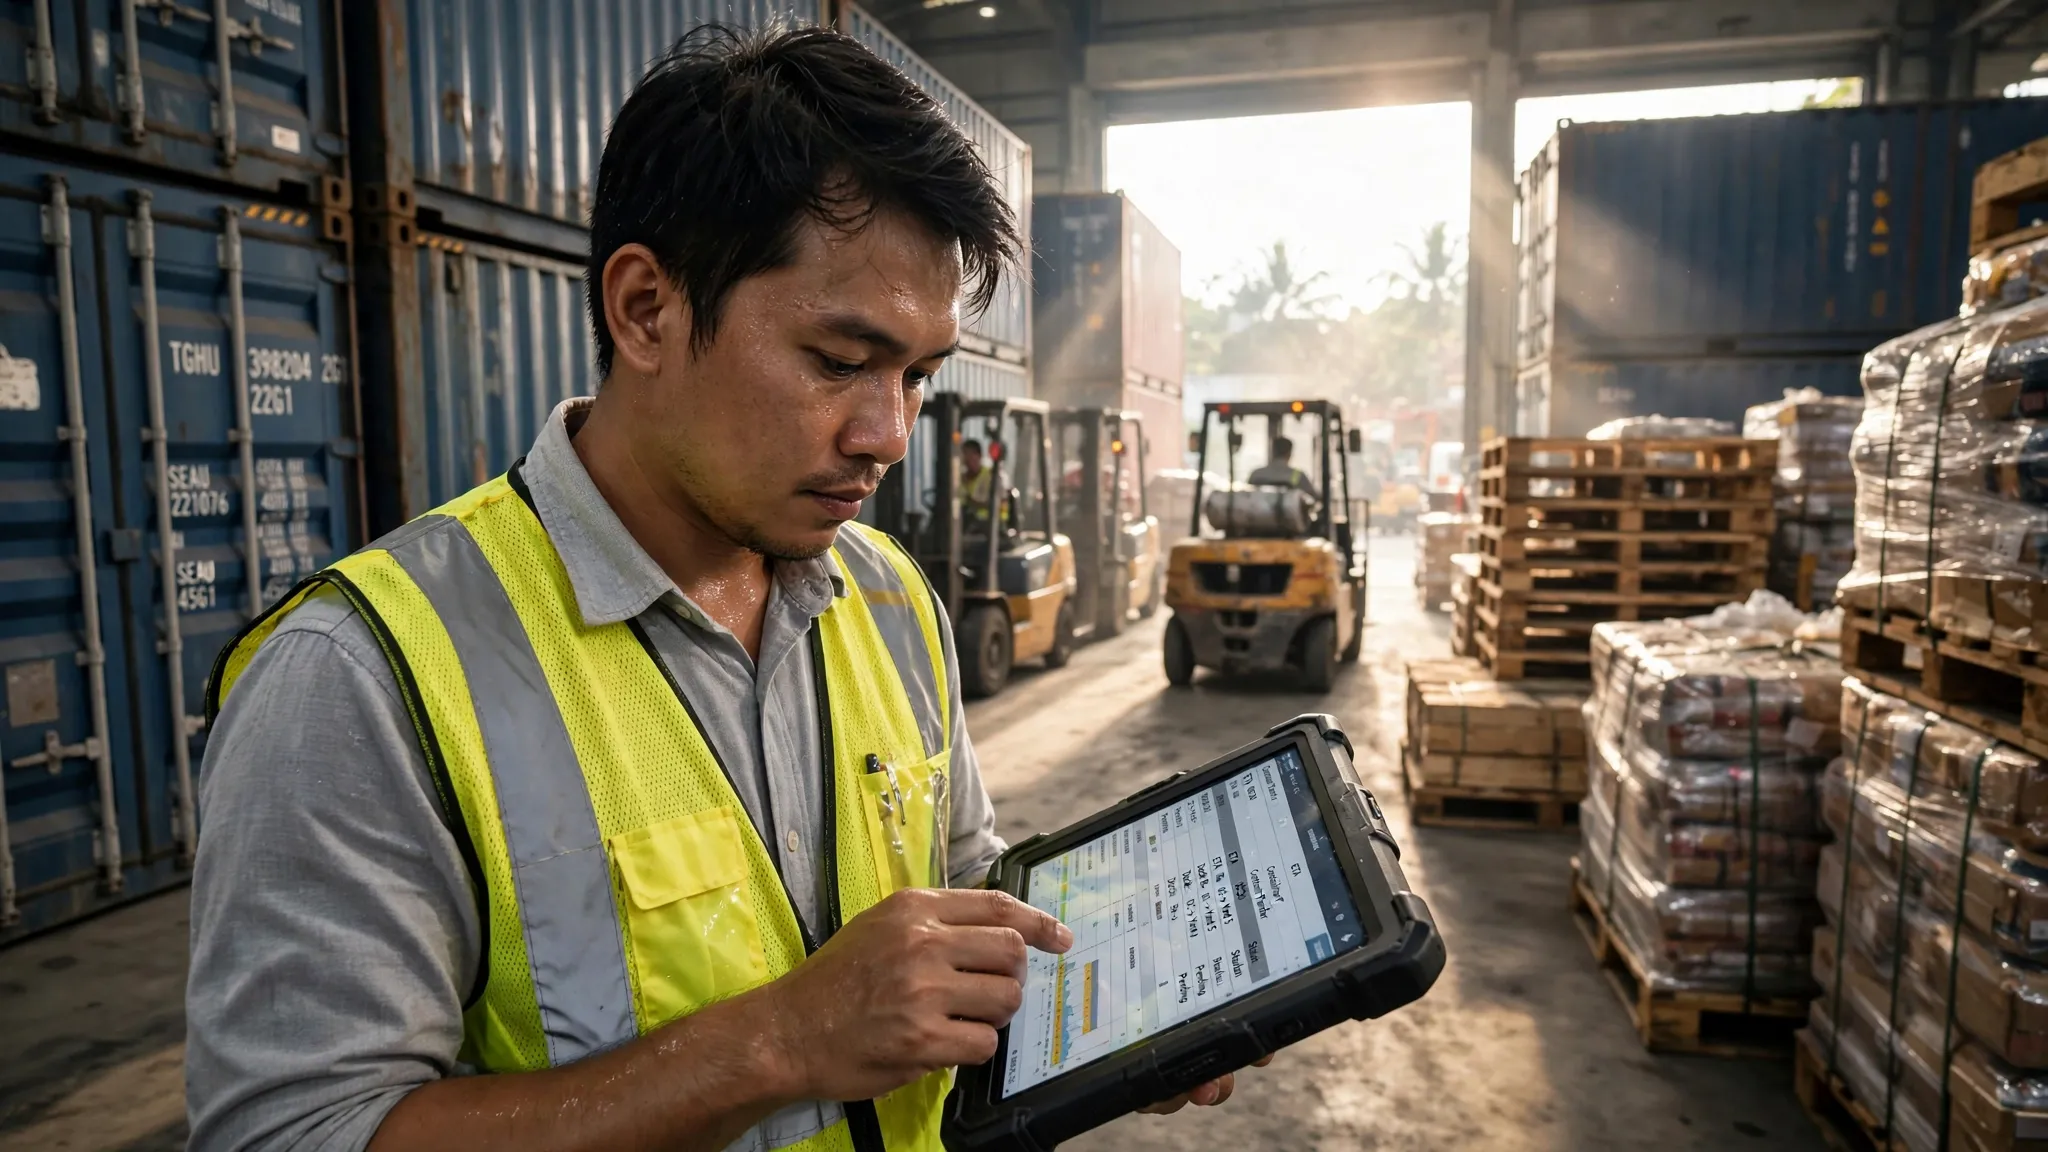
Para saber si trasladar producción al Sudeste Asiático reduce el coste de la cadena, hay que comparar el coste total de aprovisionamiento, no el precio unitario de fábrica. Una alternativa aparentemente barata puede requerir más inventario, más manipulación, controles adicionales y una mayor reserva presupuestaria para incidencias.
El modelo debe utilizar supuestos propios de la empresa y diferenciar los escenarios que realmente afectan al negocio. No existe una estimación universal válida: el resultado cambia según volumen, peso, valor, estacionalidad, nivel de servicio, destino y composición del producto.
Componentes del coste total de aprovisionamiento
| Componente | Qué conviene evaluar | Riesgo de omitirlo |
|---|---|---|
| Fabricación | Precio, capacidad, mermas y costes de calidad | Comparar solo la cotización inicial |
| Logística de origen | Transporte interno, consolidación, embalaje y manipulación | Subestimar el acceso real a puertos o aeropuertos |
| Transporte internacional | Flete, recargos, seguros, transbordos y variabilidad de ruta | Basar el caso en una tarifa puntual |
| Entrada y distribución | Aranceles, despacho, almacén, entrega local y devoluciones | Ignorar costes posteriores a la llegada |
| Gestión del riesgo | Inspecciones, urgencias, incidencias y seguimiento operativo | No valorar el coste de un fallo de servicio |
El análisis debe incluir el coste de una calidad deficiente, de una entrega incompleta o de una expedición aérea necesaria para evitar una rotura de stock. Estos conceptos no siempre son recurrentes, pero pueden cambiar la conveniencia de una red si se producen con frecuencia.
Plazos, inventario de seguridad y nivel de servicio
Un plazo más largo o variable obliga a revisar el inventario de seguridad. No se trata solo de disponer de más unidades: implica capital inmovilizado, espacio, riesgo de obsolescencia y una previsión de demanda suficientemente fiable. El nivel adecuado depende de la criticidad del artículo, de la variabilidad de la demanda y de la posibilidad de utilizar rutas alternativas.
Es útil modelar al menos tres escenarios: uno base con la operación prevista, otro de tensión con retrasos o mayor coste de transporte y un tercero de interrupción con indisponibilidad temporal de proveedor, puerto o ruta. Comparar estos escenarios revela si el ahorro de fabricación resiste condiciones menos favorables.
Cuando el abastecimiento sirve varios mercados de ASEAN, un centro de distribución regional puede mejorar la consolidación y la disponibilidad. Si el destino prioritario está fuera de la región, puede ser preferible simplificar la salida desde el origen y ubicar el stock más cerca del cliente. La decisión depende del patrón de demanda, no de una fórmula fija.
Plan de transición para reducir el riesgo operativo
El traslado no debería ejecutarse como un corte abrupto. Un plan de transición reduce el riesgo al validar cada fase antes de aumentar volumen: producto, proveedor, documentación, embalaje, transporte y recepción en destino. La secuencia permite corregir problemas cuando su impacto todavía es manejable.
Validación antes del ramp-up
El primer paso consiste en mapear la cadena actual y señalar qué componentes, procesos, rutas y clientes resultarán afectados. Después, los países y ubicaciones deben valorarse con criterios ponderados de capacidad industrial, conectividad, riesgo, cumplimiento y cercanía al mercado de destino.
- Definir productos, volúmenes y requisitos de servicio que entran en la relocalización.
- Auditar proveedores y subproveedores, incluidos sus planes de continuidad.
- Validar producción, calidad, embalaje, etiquetado y documentación comercial.
- Realizar envíos piloto para medir el plazo puerta a puerta y detectar fricciones aduaneras u operativas.
- Planificar producción paralela o inventario de transición cuando la criticidad lo justifique.
- Aumentar volumen de forma gradual tras confirmar los resultados operativos.
Un envío piloto no debe limitarse a comprobar que la mercancía llega. Debe verificar si llega completa, sin daño, con la documentación correcta, dentro del plazo planificado y con un coste compatible con el escenario diseñado.
Indicadores y planes de contingencia
Durante la transición, los indicadores deben conectar la operación con la decisión financiera. Resultan útiles el plazo puerta a puerta, las entregas completas y a tiempo, las incidencias de calidad, las retenciones aduaneras, el coste logístico por unidad y el nivel de inventario. La tendencia de estos datos permite decidir si conviene acelerar, corregir o frenar el ramp-up.
Las contingencias deben ser específicas: proveedor alternativo homologado, puerto secundario, ruta distinta, capacidad aérea para emergencias justificadas y protocolos claros de comunicación. Tener una alternativa que no ha sido validada ni contratada suele ofrecer una seguridad aparente, no una capacidad de respuesta real.
Preguntas clave antes de decidir
Una empresa está mejor preparada para mover o diversificar producción cuando puede responder con evidencia operativa, no solo con estimaciones de precio, a las preguntas que determinan el servicio y la continuidad.
- ¿La nueva ubicación reduce el coste total de aprovisionamiento en los escenarios de demanda y transporte más relevantes?
- ¿El proveedor demuestra capacidad, calidad, trazabilidad y continuidad de suministro para el volumen previsto?
- ¿La planta está conectada de forma fiable con proveedores, puertos, aeropuertos y mercados prioritarios?
- ¿Se han revisado origen, aranceles, aduanas, etiquetado y requisitos regulatorios para cada producto y destino?
- ¿El inventario de seguridad cubre la variabilidad razonable del plazo sin deteriorar de forma excesiva el capital circulante?
- ¿Existe una alternativa viable para componentes críticos, puertos, rutas y operadores logísticos?
- ¿El plan de transición incorpora pruebas, responsables, producción paralela cuando proceda e indicadores de decisión?
Si alguna respuesta depende de normas locales, fiscalidad, certificaciones o reglas de origen, conviene involucrar a especialistas en comercio exterior, legalidad local, calidad y operadores 3PL antes de comprometer capacidad o cerrar contratos. La validación temprana suele ser menos costosa que corregir una estructura de abastecimiento ya en marcha.
Conclusión
Mover producción al Sudeste Asiático puede ser una vía útil para diversificar riesgos, acceder a nueva capacidad industrial o ajustar el coste de fabricación, pero no debe plantearse como una decisión aislada de compras. La viabilidad depende de cómo se conecten proveedores, fábrica, transporte, inventario, cumplimiento y distribución final.
El criterio central es comparar redes completas: una opción con menor precio unitario solo aporta valor si mantiene un plazo controlable, una calidad consistente y una capacidad razonable de recuperación ante incidencias. Para ello, conviene evaluar cada país y ubicación industrial según su conectividad real, la madurez del proveedor, los requisitos comerciales aplicables y el coste total de aprovisionamiento.
Una estrategia China+1 sólida no busca sustituir una dependencia por otra. Combina homologación, pruebas de envío, ramp-up gradual, inventario de transición y rutas o proveedores alternativos cuando el riesgo lo justifica. Antes de trasladar volúmenes relevantes, la empresa debe demostrar que la nueva cadena funciona en condiciones normales y que dispone de respuestas operativas para cuando deje de hacerlo.
Deja una respuesta
Te puede interesar: